Почему геометрия канавок критически важна
Геометрия режущей части развёртки — это не просто конструктивная особенность, а инструмент управления стружкой. При финишной обработке припуск на сторону составляет всего 0.1–0.3 мм, но даже такая тонкая стружка способна заклинить инструмент, оставить риски на стенках отверстия или сломать кромку, если она не будет эффективно эвакуирована из зоны резания.
Выбор между прямыми и винтовыми канавками зависит от трех факторов: типа отверстия (сквозное или глухое), обрабатываемого материала и требований к качеству поверхности.
Развёртки с прямыми канавками
Инструмент с прямыми канавками имеет нулевой угол наклона спирали. Это классическая и наиболее жесткая конструкция.
Преимущества:
- Максимальная жесткость: прямые канавки оставляют больше тела инструмента, что снижает вибрации и риск отжима развёртки.
- Простота переточки: геометрия легко восстанавливается на универсальных заточных станках без сложной настройки.
- Минимальная осевая сила: инструмент не «втягивается» в отверстие и не выталкивается из него.
Недостатки:
- Плохой отвод стружки из глубоких полостей.
- Стружка скапливается в канавках и может царапать обработанную поверхность.
Где применять:
Прямые канавки идеальны для обработки короткостружечных материалов (серый чугун, латунь, бронза, алюминиевые сплавы с высоким содержанием кремния). Также они предпочтительны для неглубоких глухих отверстий, где стружка легко вымывается потоком СОЖ под давлением.
Развёртки с винтовыми (спиральными) канавками
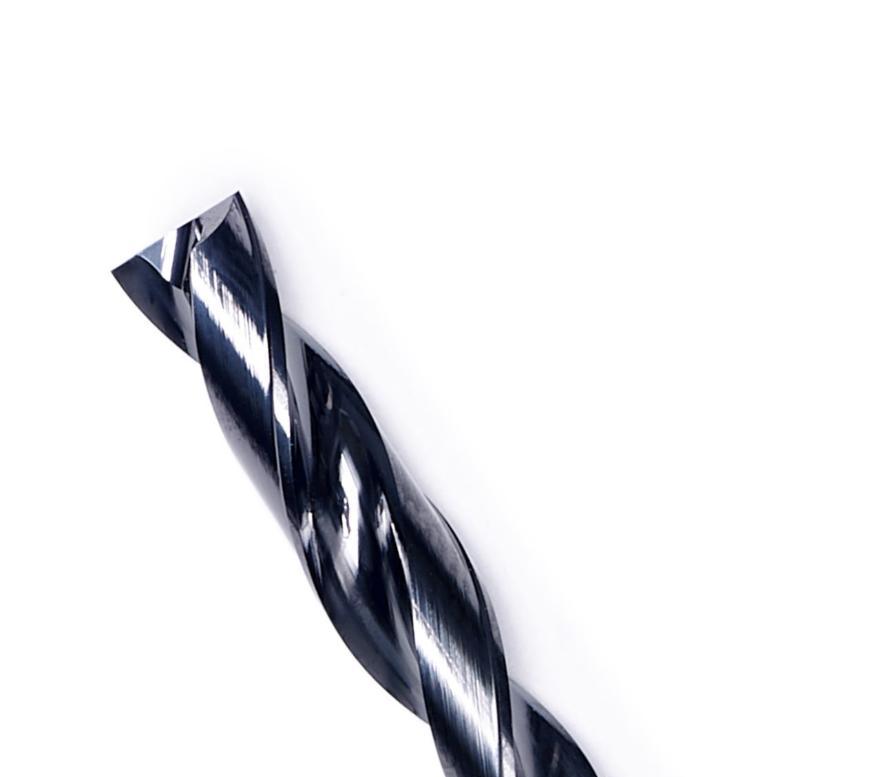
Винтовые канавки имеют угол наклона (обычно от 15° до 45°). Направление спирали (правое или левое) кардинально меняет поведение инструмента.
1. Правый винт (Стружка идет вверх)
При вращении по часовой стрелке (стандарт для ЧПУ) правая спираль принудительно выталкивает стружку вверх, из отверстия.
- Применение: идеальны для глухих отверстий.
- Эффект: предотвращает забивание дна отверстия стружкой, исключает риск поломки развёртки из-за заклинивания.
2. Левый винт (Стружка идет вниз)
При стандартном вращении левая спираль толкает стружку вниз, вперед по ходу подачи.
- Применение: незаменимы для сквозных отверстий.
- Эффект: стружка уходит вперед и выходит из отверстия вместе с инструментом. Это предотвращает попадание стружки между калибрующей частью развёртки и стенкой отверстия, что исключает появление продольных рисок (заусенцев) на выходе из детали.
Общие преимущества винтовых развёрток:
- Плавное, непрерывное резание (зубья входят в материал постепенно, а не ударно).
- Отличное качество поверхности (Ra 0.4–0.8 мкм).
- Эффективная работа с вязкими и длинностружечными материалами (углеродистые и нержавеющие стали, титан).
Влияние количества зубьев
Количество канавок (зубьев) на твердосплавной развёртке также подбирается под задачу:
- 4 зуба: стандарт для большинства задач. Оптимальный баланс между жесткостью и объемом канавок для отвода стружки.
- 6 и более зубьев: применяются для получения высокой чистоты поверхности и повышения жесткости. Используются при обработке чугуна и короткостружечных материалов, где проблема отвода стружки не стоит остро.
- 3 зуба (нечетное число): специализированный инструмент. Нечетное число зубьев предотвращает образование огранки (многогранности) отверстия из-за резонансных вибраций. Отлично подходит для тонкостенных деталей.
Роль заходной фаски
Заходная часть развёртки (фаска) принимает на себя основную нагрузку при врезании. У твердосплавных развёрток GTMtool заходная фаска имеет оптимизированный угол (обычно 15°–45°). Правильная фаска:
- Обеспечивает плавный вход в предварительно подготовленное отверстие.
- Распределяет нагрузку на несколько зубьев одновременно, снижая риск скола твердосплавной кромки.
- Служит дополнительным направляющим элементом, компенсируя небольшое биение шпинделя.
Сводная таблица: как выбрать геометрию
Для быстрого подбора используйте следующую матрицу:
| Тип отверстия |
Материал |
Рекомендуемая геометрия |
| Сквозное |
Сталь, нержавейка, вязкие сплавы |
Винтовая (левый винт) |
| Сквозное |
Чугун, латунь, бронза |
Прямая или винтовая (правый винт) |
| Глухое |
Сталь, нержавейка, вязкие сплавы |
Винтовая (правый винт) |
| Глухое |
Чугун, латунь, бронза |
Прямая (с мощной подачей СОЖ) |
| Тонкостенные детали |
Любой |
Винтовая с нечетным числом зубьев (3) |
Заключение
Правильный выбор геометрии канавок решает 80% проблем при развёртывании. Если вы получаете задиры на выходе из сквозного отверстия — переходите на левый винт. Если стружка забивает глухое отверстие и ломает инструмент — используйте правый винт. А для чугуна и латуни всегда держите в арсенале прямые канавки.
В каталоге GTMtool представлены твердосплавные развёртки со всеми типами геометрии, что позволяет подобрать идеальный инструмент под конкретную технологическую задачу вашего производства.
Подберите развёртку с правильной геометрией:
👉 Каталог твердосплавных развёрток GTMtool
 Динамометрические ключи
 Фрезерный инструмент
 Развёртки твердосплавные