Почему нержавейка и жаропрочные сплавы так сложны в обработке
Нержавеющие стали (например, AISI 304, 316, 12Х18Н10Т) и жаропрочные суперсплавы (инконель, титан, хастеллой) обладают специфическими физико-механическими свойствами, которые создают экстремальные условия для режущего инструмента:
- Низкая теплопроводность. Тепло, выделяющееся при резании, не отводится вместе со стружкой, а остается в зоне контакта, перегревая режущую кромку сверла.
- Высокая вязкость и пластичность. Материал не скалывается, а «тянется», образуя длинную, сливную стружку, которая забивает канавки.
- Склонность к наклепу (упрочнению). При малейшем трении или остановке подачи поверхность металла мгновенно упрочняется, становясь тверже самого сверла.
Использование стандартных сверл из быстрорежущей стали (HSS) или инструмента с неправильной геометрией при работе с этими материалами гарантированно приводит к быстрому затуплению, сколам и поломке.
Выбор твердосплавного сверла для сложных материалов
Для эффективного сверления групп материалов M (нержавейка) и S (жаропрочные) необходим специализированный монолитный инструмент. Вот ключевые параметры, на которые нужно смотреть при выборе:
1. Материал основы и покрытие
Используйте только твердосплавные сверла на основе мелкозернистых или субмикронных сплавов (например, XC5150 или GC1020). Они сохраняют твердость при высоких температурах. Обязательно наличие термостойкого покрытия (AlCrN, TiAlN), которое создает барьер для тепла и снижает трение.
2. Геометрия режущей части
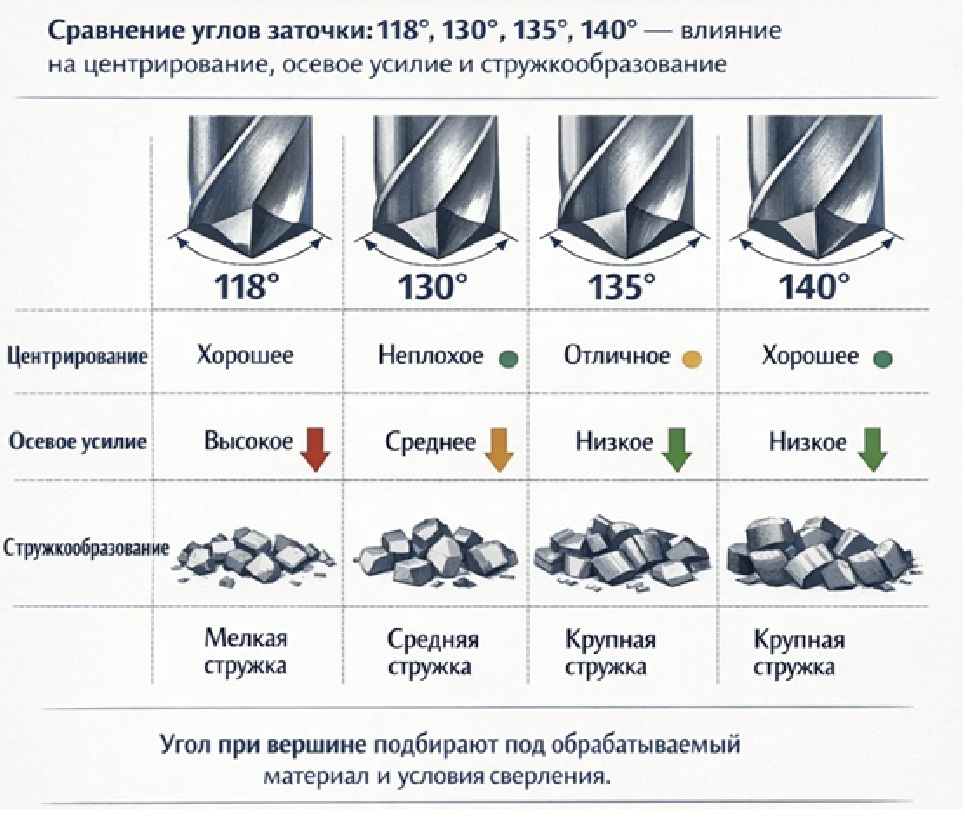
- Угол при вершине: 135° или 140°. Более тупой угол усиливает вершину и улучшает отвод тепла.
- Подточка перемычки: Критически важна. Она снижает осевую нагрузку, так как вязкий материал оказывает огромное сопротивление внедрению.
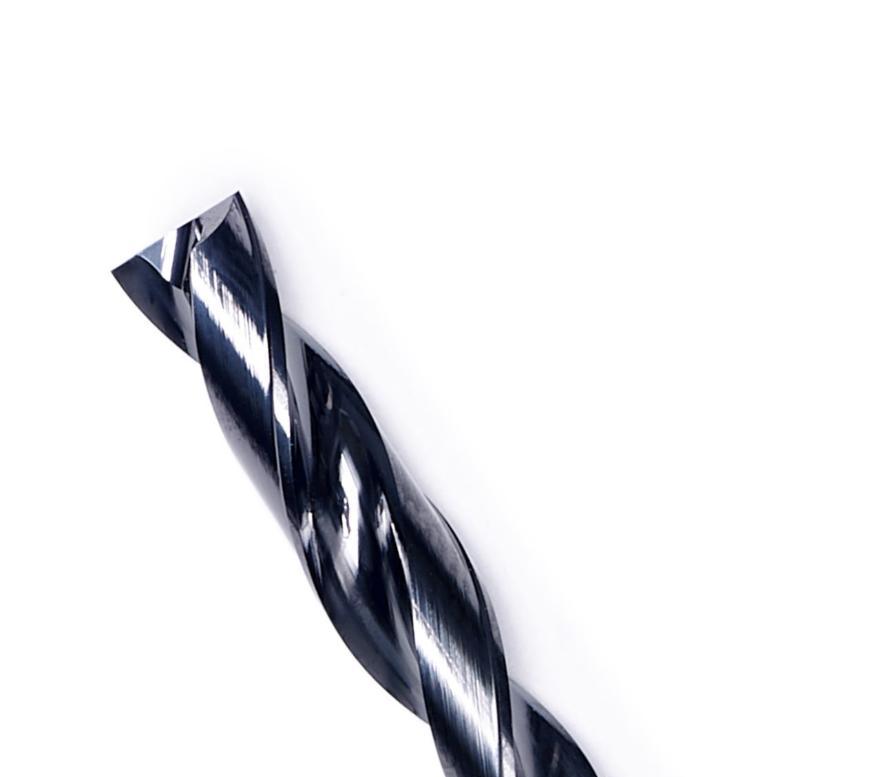
- Форма канавок: Для вязких материалов предпочтительны сверла с полированными канавками (шлифованные). Гладкая поверхность не дает стружке прилипать и навариваться на инструмент (образовывать наросты).
Режимы резания и подача СОЖ
Правильные режимы — это 50% успеха при обработке нержавейки. Главное правило: сверло должно резать, а не тереть.
- Скорость резания (Vc): Должна быть ниже, чем при обработке обычной углеродистой стали (обычно на 30-50%). Это снижает тепловыделение.
- Подача (f): Должна быть достаточной и постоянной. Слишком малая подача приведет к трению и наклепу, слишком высокая — к поломке кромки.
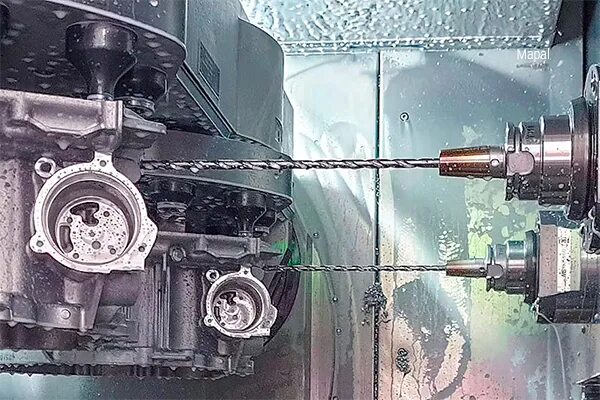
- СОЖ (Охлаждение): Подача смазочно-охлаждающей жидкости строго обязательна, желательно через внутренние каналы инструмента (ТСЖ) под высоким давлением (от 15-30 бар). СОЖ должна не просто охлаждать, а вымывать стружку из глубокого отверстия.
4 фатальные ошибки при сверлении нержавейки и жаропрочных сплавов
Даже самый дорогой твердосплавный инструмент GTMtool выйдет из строя за несколько секунд, если допустить одну из этих ошибок:
Ошибка №1. Остановка подачи при вращении (Выдержка)
Если оператор или программа ЧПУ допускает паузу (выдержку) при врезании сверла в материал или на дне глухого отверстия, сверло начинает «тереть» металл. За доли секунды происходит сильный наклеп поверхности. При возобновлении подачи сверло пытается резать уже упрочненный слой, что приводит к мгновенному выкрашиванию твердого сплава.
Решение: Никогда не делайте выдержек в зоне резания. Движение должно быть непрерывным.
Ошибка №2. Прерывистое сверление без необходимости
Частые подводы и отводы инструмента (peck drilling) для охлаждения при сверлении нержавейки часто вредят больше, чем помогают. Каждый повторный вход сверла в наклепанное отверстие разрушает режущую кромку.
Решение: Используйте непрерывное сверление с мощной подачей СОЖ через инструмент. Если стружка не уходит, снижайте скорость, но не делайте частых реверсов.
Ошибка №3. Работа изношенным инструментом
Тупое сверло генерирует в 3-4 раза больше тепла, чем острое. При обработке нержавейки это тепло не отводится в стружку, а идет в деталь и инструмент. Возникает лавинообразный наклеп и термическое разрушение сверла.
Решение: Жесткий контроль стойкости. Меняйте инструмент до того, как он начнет «скрипеть» или изменит цвет стружки.
Ошибка №4. Неправильный заход в материал
Врезание сверла под углом или с биением патрона при обработке вязких сплавов недопустимо. Одна режущая кромка будет снимать повышенную стружку, перегреется и сколется.
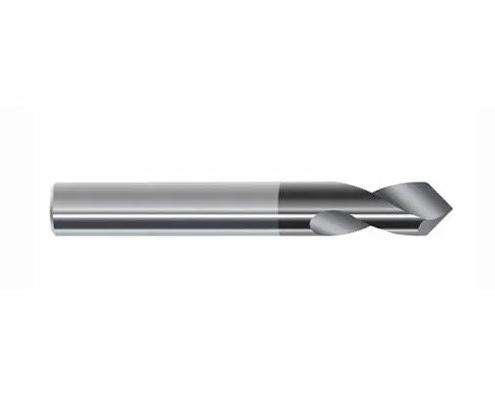
Решение: Используйте центровочные сверла для создания идеальной направляющей лунки и проверяйте биение шпинделя (допуск не более 0.01-0.02 мм).
Чек-лист технолога перед запуском партии
- Выбрано монолитное твердосплавное сверло с углом 135°/140° и полированными канавками.
- Инструмент имеет термостойкое покрытие (AlCrN/TiAlN).
- Настроена подача СОЖ под давлением через шпиндель.
- В программе ЧПУ отсутствуют паузы (выдержки) внутри материала.
- Заготовка надежно закреплена (вибрации убивают твердосплав).
Заключение
Сверление нержавеющей стали и жаропрочных сплавов требует системного подхода: правильный инструмент, адекватные режимы и непрерывное охлаждение. Исключив типичные ошибки, связанные с наклепом и перегревом, вы сможете добиться высокой стойкости инструмента и идеального качества отверстий.
В каталоге GTMtool представлены твердосплавные сверла, разработанные с учетом сложных режимов резания. Они отлично справляются с вязкими и термостойкими материалами, обеспечивая стабильный результат на серийных производствах.
Подберите надежный инструмент для сложных задач:
👉 Каталог твердосплавных сверл GTMtool
 Динамометрические ключи
 Фрезерный инструмент
 Развёртки твердосплавные