Почему глубокое сверление требует особого подхода
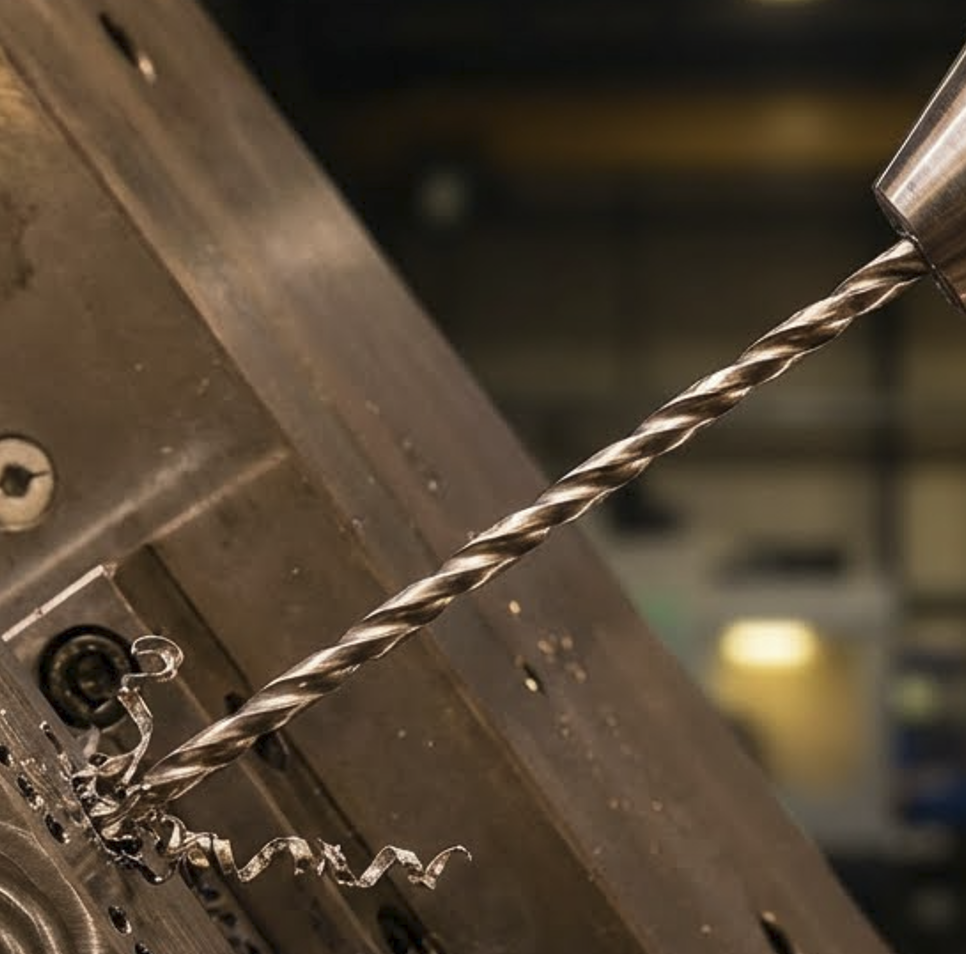
Сверление отверстий глубиной более 30 диаметров (30×D) — одна из самых сложных операций в металлообработке. На больших глубинах возрастают риски:
- увода сверла от заданной траектории,
- вибраций и биения,
- забивания стружечных канавок,
- перегрева режущей кромки,
- поломки инструмента внутри детали.
Именно поэтому глубокое сверление невозможно без предварительной подготовки — создания пилотного (направляющего) отверстия, которое обеспечивает точное позиционирование основного сверла и стабильность процесса на всей глубине обработки.
Три стратегии глубокого сверления от GTMtool
В зависимости от требуемой глубины отверстия и марки обрабатываемого сплава применяются три отработанные стратегии. Каждая из них включает обязательный этап сверления пилотного отверстия.
Стратегия №1: Глубина до 30×D (сплав GC1020 )
Базовая стратегия для отверстий средней глубины. Подходит для твердосплавных сверл с длиной 16×D, 20×D, 25×D и 30×D.
Пошаговый алгоритм:
- Сверление пилотного отверстия
Глубина: 2×Dc
Давление СОЖ: 10–30 бар (включено)
На этом этапе создается точная направляющая лунка, которая исключит радиальное биение основного сверла.
- Ввод сверла
Глубина ввода: 1,5×Dc
СОЖ: выключена
nмакс = 100 об/мин, vf = 1000 мм/мин
Аккуратный ввод основного твердосплавного сверла в пилотное отверстие на минимальных оборотах.
- Засверливание
Глубина: 3×Dc
Давление СОЖ: 10–30 бар (включено)
vc = 25–50%, vf = 25–50%
Постепенный выход на рабочие режимы резания.
- Сверление глубокого отверстия
Глубина: XD (полная глубина)
Давление СОЖ: 10–30 бар (включено)
vc = 100%, vf = 100%
Основной этап обработки на полных режимах.
- Вывод сверла
nмакс = 100 об/мин, vf = 1000 мм/мин
СОЖ: выключена
Медленный вывод инструмента для предотвращения повреждения обработанной поверхности.
Стратегия №2: Глубина до 30×D (сплав GC0010 )
Специализированная стратегия для алюминиевых сплавов. Более глубокое пилотное отверстие (8×Dc) обеспечивает лучшую стабилизацию при работе с вязкими материалами.
Пошаговый алгоритм:
- Сверление пилотного отверстия
Глубина: 8×Dc
Давление СОЖ: 10–30 бар (включено)
Увеличенная глубина пилотного отверстия критически важна для алюминиевых сплавов, склонных к налипанию на режущую кромку.
- Ввод сверла
Глубина ввода: 7,5×Dc
СОЖ: выключена
nмакс = 100 об/мин, vf = 1000 мм/мин
- Засверливание глубокого отверстия
Давление СОЖ: 10–30 бар (включено)
vc = 100%, vf = 100%
- Вывод
nмакс = 100 об/мин, vf = 1000 мм/мин
СОЖ: выключена
Стратегия №3: Глубина до 50×D (сплавы GC1020 и GS0010 )
Максимально сложная стратегия для сверхглубоких отверстий. Включает два этапа пилотного сверления и специальную технику ввода инструмента с вращением влево.
Пошаговый алгоритм:
- Сверление пилотного отверстия, операция №1
Глубина: 2×Dc
Давление СОЖ: 10–30 бар (включено)
Создание начальной направляющей лунки.
- Сверление пилотного отверстия, операция №2
Глубина: 12×Dc
Давление СОЖ: 10–30 бар (включено)
Углубление направляющего отверстия для обеспечения стабильности на сверхдлинных участках.
- Ввод сверла
Глубина ввода: 2×Dc
СОЖ: выключена
Инструмент вращается влево!
nмакс = 100 об/мин, vf = 1000 мм/мин
Обратное вращение при вводе помогает точно центрировать сверло в пилотном отверстии.
- Ввод сверла (продолжение)
Глубина: 11,5×Dc
СОЖ: выключена
Далее ввод с правым вращением
nмакс = 100 об/мин, vf = 1000 мм/мин
- Сверление глубокого отверстия
Давление СОЖ: 20–40 бар (включено)
vc = 100%, vf = 100%
Повышенное давление СОЖ (до 40 бар) критически важно для эффективного вымывания стружки с больших глубин.
- Вывод
nмакс = 100 об/мин, vf = 1000 мм/мин
СОЖ: выключена
Почему пилотное сверло — это не опция, а необходимость
Многие операторы станков пытаются сэкономить время, пропуская этап пилотного сверления. Это грубая ошибка, которая приводит к:
- Уводу отверстия — без направляющей лунки сверло начинает «гулять» с первых миллиметров,
- Биению и вибрациям — особенно критично при глубинах свыше 20×D,
- Слому дорогого инструмента — твердосплавное сверло хрупкое и не прощает перекосов,
- Несоосности отверстий — при последующей сборке деталей возникают проблемы с посадкой,
- Ухудшению качества поверхности — появляются риски и задиры внутри отверстия.
Пилотное сверло создает идеальную геометрию входа, которая направляет основное сверло на всей глубине обработки. Это как рельсы для поезда — без них невозможно движение на высокой скорости.
Ключевые параметры успешного глубокого сверления
Давление СОЖ
Для глубокого сверления недостаточно просто включить охлаждение. Требуется подача под высоким давлением (10–40 бар):
- 10–30 бар — для глубин до 30×D,
- 20–40 бар — для глубин 30–50×D.
Высокое давление обеспечивает:
- эффективное вымывание стружки из глубокой полости,
- охлаждение режущей кромки в зоне резания,
- снижение трения между сверлом и стенками отверстия.
Режимы вращения и подачи
Все стратегии предусматривают:
- Минимальные обороты при вводе/выводе (100 об/мин) — для предотвращения ударных нагрузок,
- Постепенный выход на рабочие режимы (25–50% от номинала) на этапе засверливания,
- Полные режимы резания (100%) только после стабилизации процесса.
Выбор сплава инструмента
В зависимости от обрабатываемого материала:
- GC1020 — универсальный твердый сплав для стали, нержавейки, чугуна (стратегии №1 и №3),
- GC0010 — специализированный сплав для алюминиевых и цветных сплавов (стратегии №2 и №3).
Рекомендации по подбору инструмента
Для реализации описанных стратегий вам понадобятся:
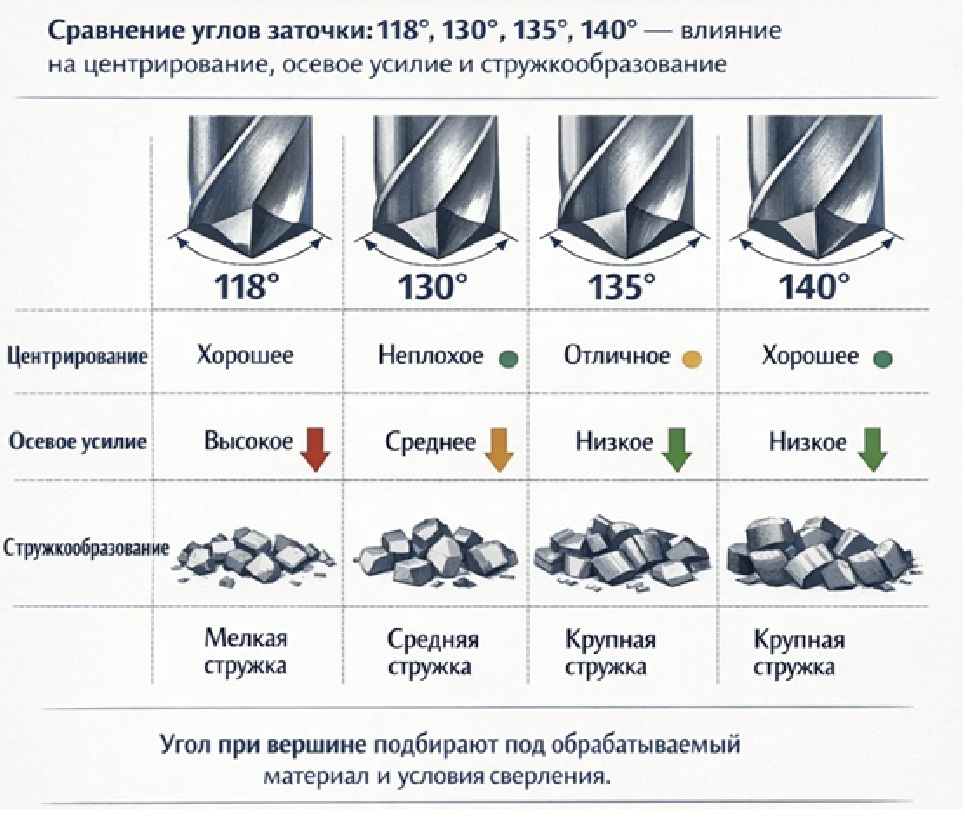
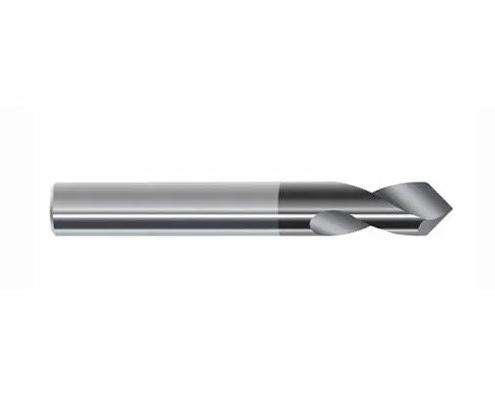
- Пилотные (центровочные) сверла — для создания направляющего отверстия. Выбирайте сверла с углом при вершине, соответствующим основному инструменту.
- Основные твердосплавные сверла необходимой длины (16×D, 20×D, 25×D, 30×D, 35×D, 40×D, 45×D или 50×D).
- Качественную систему подачи СОЖ с возможностью регулировки давления до 40 бар.
В каталоге GTMtool представлены как пилотные сверла, так и монолитные твердосплавные сверла различной длины, произведенные в России с применением современных сплавов GC1020 и GC0010.
Заключение
Глубокое сверление — это не просто «включить станок и нажать старт». Это продуманный технологический процесс, где каждый этап важен:
- правильно подобранное пилотное сверло,
- точная последовательность операций,
- корректные режимы резания,
- достаточное давление СОЖ.
Соблюдение описанных стратегий гарантирует:
- точность размеров отверстия,
- идеальную соосность,
- максимальный ресурс инструмента,
- стабильное качество на серийных партиях.
Не экономьте на пилотном сверлении — это сэкономит вам время, деньги и нервы в долгосрочной перспективе!
Подберите необходимый инструмент в нашем каталоге:
👉 Твердосплавные сверла GTMtool
Все виды сверл
 Динамометрические ключи
 Фрезерный инструмент
 Развёртки твердосплавные