Физика процесса: чем развёртывание отличается от сверления
Многие операторы совершают фатальную ошибку, перенося режимы чернового сверления на финишное развёртывание. Это принципиально разные процессы. При сверлении инструмент разрушает основной объем металла, генерируя много тепла и крупную стружку. При развёртывании твердосплавная развёртка снимает тонкую стружку (0.05–0.3 мм на сторону).
Главная задача развёртки — не «выгрызть» металл, а аккуратно срезать микронеровности, оставленные предыдущим инструментом. Поэтому здесь действуют другие законы: более низкая скорость резания, но обязательно достаточная подача, и колоссальное внимание к смазывающим свойствам СОЖ.
Скорость резания (Vc) и подача (f)
Правильный баланс между скоростью и подачей определяет, будет ли инструмент резать или тереть.
Скорость резания (Vc)
Для твердого сплава скорости значительно выше, чем для HSS, но при развёртывании их намеренно снижают по сравнению со сверлением. Высокая скорость при финишной обработке провоцирует вибрации и перегрев.
- Углеродистые и легированные стали: 20 – 40 м/мин.
- Нержавеющие стали и жаропрочные сплавы: 10 – 25 м/мин (требуют осторожности из-за наклепа).
- Чугун: 30 – 60 м/мин (материал хорошо отводит тепло и образует ломкую стружку).
- Алюминиевые сплавы: 80 – 150 м/мин и выше (позволяет достичь идеальной шероховатости).
Подача (f) — критический параметр
Подача при развёртывании должна быть достаточной и непрерывной. Это главное правило работы с карбидом.
Если подача слишком мала (например, менее 0.03 мм/об), режущая кромка не врезается в металл, а скользит по нему. Возникает сильное трение. Металл детали мгновенно упрочняется (наклеп), температура в зоне контакта растет, и твердосплавная кромка начинает микроскалываться и разрушаться.
Оптимальная подача: обычно составляет от 0.05 до 0.2 мм/об (или 0.01–0.04 мм/зуб), в зависимости от диаметра инструмента и жесткости системы.
Критическая роль СОЖ (Смазочно-охлаждающей жидкости)
При развёртывании СОЖ выполняет три функции: охлаждение, смазка и вымывание стружки. Для твердосплавного инструмента на первый план выходит именно смазка.
Концентрация эмульсии
Если для черновой обработки (сверления, фрезерования) нормальная концентрация СОЖ составляет 5–7%, то для финишного развёртывания ее необходимо повысить до 8–12%. Повышенное содержание масла в эмульсии создает прочную смазочную пленку, предотвращая трение калибрующей части развёртки о стенки отверстия и образование наростов на кромке.
Способ подачи и давление
- Наружное охлаждение (полив): Подходит для неглубоких отверстий (до 3×D). Важно направить сопла так, чтобы поток обильно омывал зону резания и вымывал стружку вверх.
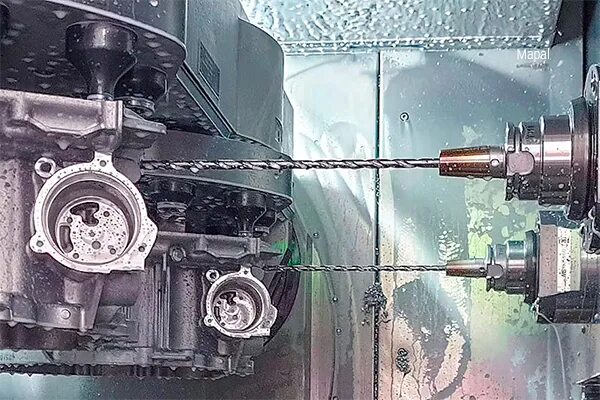
- Внутреннее охлаждение (через инструмент): Обязательно для глухих отверстий и глубин более 3×D. Давление должно быть стабильным (15–30 бар). Внутренние каналы подают СОЖ прямо к режущим кромкам и выдувают микростружку по винтовым канавкам.
Специфика охлаждения для разных материалов
- Сталь и нержавейка: Требуется обильный полив или внутренняя подача. Перегрев недопустим.
- Алюминий: Нужна СОЖ с высокой смазывающей способностью (часто используются специальные масла или эмульсии для цветных металлов), чтобы предотвратить налипание вязкого алюминия (наростообразование).
- Чугун: Здесь правило меняется. Твердый сплав боится термического шока. При развёртывании чугуна часто используют сухую обработку или обдув сжатым воздухом. Если применяется эмульсия, она должна подаваться непрерывно с самого начала и до конца прохода. Остановка СОЖ при горячем инструменте приведет к трещинам на твердосплавных зубьях.
Топ-3 ошибки при настройке режимов и СОЖ
1. Остановка подачи внутри отверстия
Если в программе ЧПУ задана выдержка (пауза) на дне глухого отверстия или при выходе из сквозного, развёртка продолжает вращаться, но не подается вперед. Она начинает «тереть» металл. Результат: наклеп, перегрев, поломка кромки. Движение должно быть непрерывным.
2. Прерывистая подача СОЖ
Включение и выключение охлаждения во время прохода недопустимо. Твердый сплав имеет низкую теплопроводность. Резкий перепад температур (горячий инструмент + холодная струя СОЖ) вызывает микротрещины на режущих кромках, которые быстро перерастают в сколы.
3. Использование грязной или старой СОЖ
При финишной обработке микростружка, попавшая между калибрующей частью развёртки и стенкой отверстия, оставляет глубокие продольные риски (задиры). Система фильтрации станка должна быть исправна, а эмульсия — свежей, без бактериального заражения и потери смазывающих свойств.
Заключение
Настройка режимов для твердосплавной развёртки — это поиск баланса. Скорость должна быть достаточной для производительности, но не вызывать вибраций. Подача должна быть уверенной, чтобы гарантировать срезание стружки. А СОЖ должна работать как идеальная смазка, а не просто как вода для охлаждения.
Соблюдение этих правил позволит раскрыть весь потенциал прецизионного инструмента и получать стабильный квалитет H7 на протяжении всего ресурса развёртки.
Выбирайте надежный инструмент для финишной обработки:
👉 Каталог твердосплавных развёрток GTMtool
 Динамометрические ключи
 Фрезерный инструмент
 Развёртки твердосплавные