Что такое развёртывание и зачем оно нужно
Развёртывание — это операция финишной обработки предварительно просверленных или зенкерованных отверстий. Главная цель процесса — достижение высокой размерной точности (квалитеты IT6–IT8), правильной геометрической формы и низкой шероховатости поверхности (Ra 0.8–0.4 мкм).
Сверление редко может обеспечить такие параметры из-за увода инструмента и вибраций. Развёртка же работает с минимальным припуском, срезая тонкую стружку и калибруя отверстие до заданного чертежом размера.
Конструктив твердосплавной развёртки
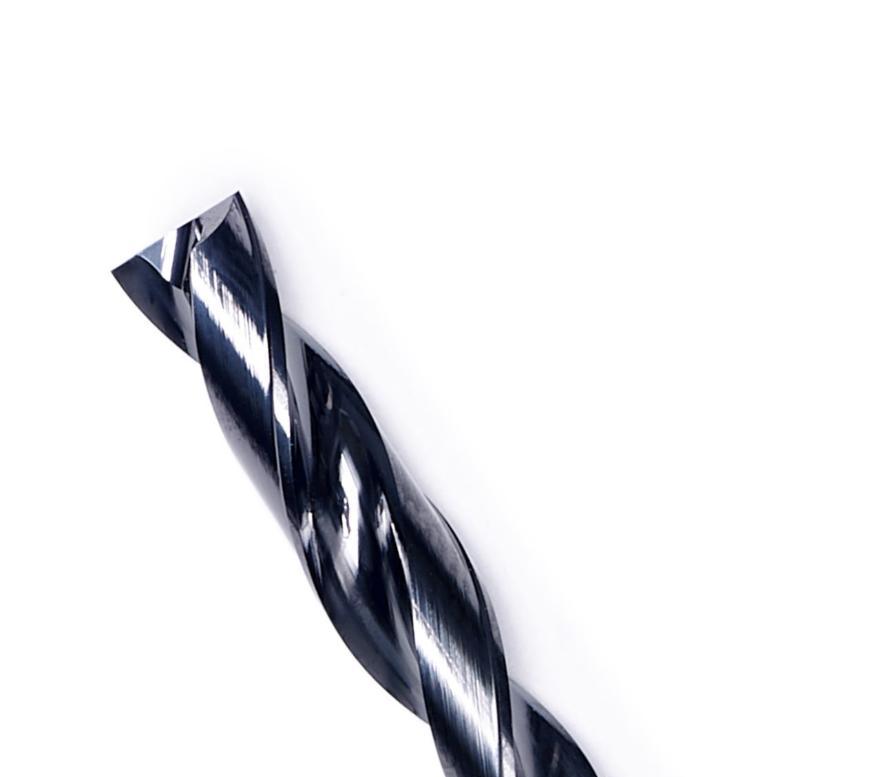
В отличие от составных инструментов с напайными пластинами, монолитные твердосплавные развёртки изготавливаются из цельного бруска мелкозернистого карбида вольфрама (WC) с кобальтовой связкой. Режущая и калибрующая части имеют сложную шлифованную геометрию, часто с применением защитных покрытий (TiAlN, AlCrN).
Ключевые отличия и преимущества перед HSS (быстрорежущей сталью)
Переход с быстрорежущих развёрток (HSS/HSS-E) на твердосплавные (Carbide) диктуется не только требованиями к точности, но и жесткой экономикой производства. Рассмотрим главные преимущества карбида:
1. Износостойкость и ресурс
Твердый сплав имеет твердость 89-93 HRA, что значительно выше, чем у HSS (63-66 HRC). На практике это означает, что ресурс твердосплавной развёртки при обработке сталей и чугуна в 3-5 раз выше, чем у быстрорежущей. Это критически важно при серийном производстве, где каждая замена инструмента — это простой станка.
2. Скорость резания (Производительность)
Твердосплавные развёртки позволяют работать на скоростях резания (Vc) в 2-3 раза выше, чем HSS. Если для HSS по стали 45 скорость составляет 10-15 м/мин, то для твердосплавной развёртки это 30-50 м/мин. Время обработки одной детали сокращается в разы.
3. Жесткость и точность геометрии
Модуль упругости твердого сплава в 2-3 раза выше, чем у стали. Развёртка меньше прогибается под нагрузкой, что исключает образование конусности и огранки отверстия. Это позволяет уверенно держать допуски H6 и H7 без использования плавающих патронов.
4. Качество поверхности
Монолитный карбид позволяет наносить на режущие кромки и калибрующую часть высокоточное шлифование и полировку. Это минимизирует трение и налипание материала, обеспечивая зеркальную поверхность отверстия без задиров.
5. Термостойкость
Твердый сплав сохраняет режущие свойства при температурах до 800-900°C, тогда как HSS начинает «отпускаться» и терять твердость уже при 600°C. Это делает карбид незаменимым при работе с жаропрочными сплавами и нержавейкой.
Экономический эффект: цена против стоимости владения
Главный аргумент противников твердосплавных развёрток — их высокая закупочная цена (в 3-5 раз дороже HSS). Однако в металлообработке считается не цена инструмента, а стоимость обработки одного отверстия.
За счет:
- увеличенного ресурса (меньше замен),
- высокой скорости резания (меньше машинного времени),
- снижения процента брака,
твердосплавная развёртка окупает свою стоимость и снижает себестоимость детали на 20-40% в среднесрочной перспективе.
Сферы применения
Твердосплавные развёртки GTMtool незаменимы в отраслях, где цена ошибки или простоя оборудования слишком высока:
- Автомобилестроение: обработка отверстий под подшипники, поршневые пальцы, форсунки.
- Гидравлика и пневматика: прецизионные отверстия в распределителях и гидроцилиндрах, где важна идеальная геометрия для уплотнений.
- Аэрокосмическая отрасль: сверление и развёртывание отверстий в титановых и алюминиевых сплавах под клепку.
- Пресс-формы и штампы: точные отверстия под эжекторные штифты и направляющие колонки.
Когда можно остаться на HSS?
Быстрорежущие развёртки все еще актуальны в следующих случаях:
- Единичное или мелкосерийное производство, где время простоя на замену не критично.
- Обработка очень вязких и мягких материалов (например, чистая медь или свинец), где твердый сплав может работать хуже из-за специфики стружкообразования.
- Работа на老旧 (устаревшем) оборудовании с низким числом оборотов шпинделя и высоким биением.
Заключение
Твердосплавные развёртки — это инвестиция в стабильность технологического процесса. Они обеспечивают предсказуемый результат, высокую производительность и идеальное качество отверстий. Для современных станков с ЧПУ переход на монолитный карбид является не просто рекомендацией, а необходимостью для сохранения конкурентоспособности.
Ознакомьтесь с ассортиментом прецизионного инструмента:
👉 Каталог твердосплавных развёрток GTMtool
 Динамометрические ключи
 Фрезерный инструмент
 Развёртки твердосплавные