Что такое центровочные сверла и зачем они нужны
Центровочные сверла (или сверла для центровки) — специализированный инструмент, предназначенный для создания направляющего отверстия (пилотного) перед основной операцией сверления, растачивания или нарезания резьбы. Они решают одну из главных проблем металлообработки: обеспечение точной соосности и предотвращение увода основного сверла.
Без центровочного сверла даже при использовании современных станков возникают риски:
- радиального биения инструмента,
- увода от заданной траектории,
- некорректного позиционирования,
- поломки дорогостоящего сверла.
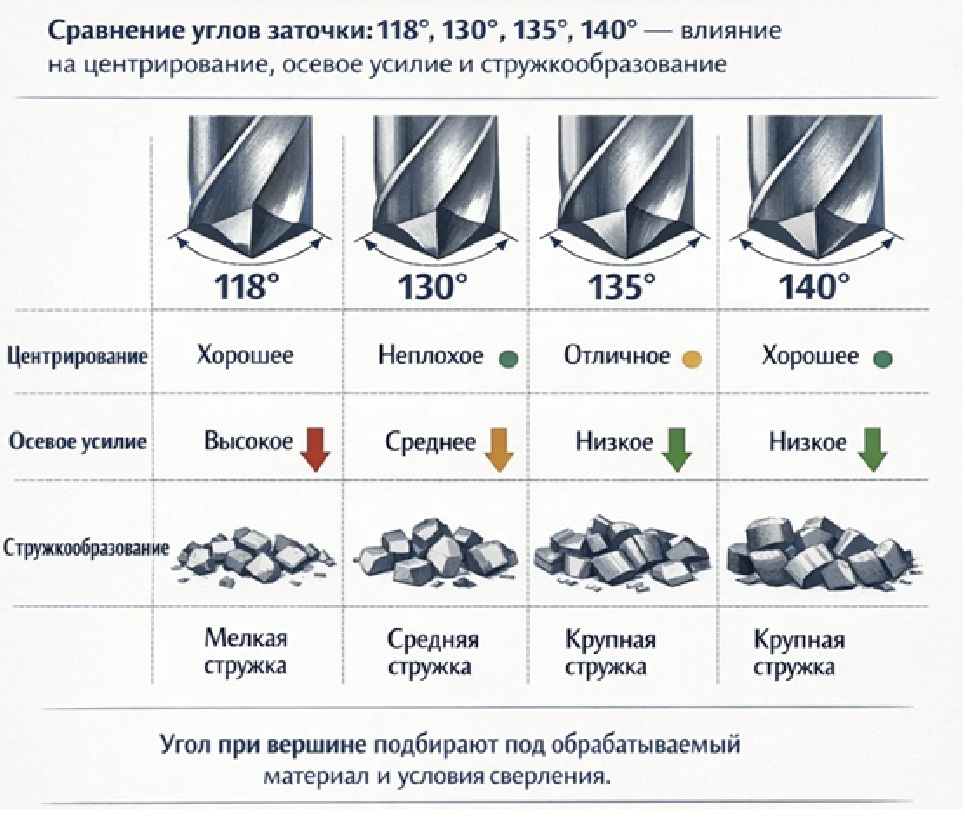
Типы центровочных сверл по углу при вершине
Геометрия режущей части центровочного сверла определяется углом при вершине. От этого угла зависит форма получаемого центрового отверстия и дальнейшее применение детали:
1. Сверла с углом 90° (Стандартные)
Наиболее универсальный тип. Используются для:
- создания стандартных центровых отверстий,
- подготовки пилотных отверстий под последующее сверление,
- снятия небольших фасок на кромках отверстий.
2. Сверла с углом 60° (Под задние центры)
Классический вариант для токарной обработки:
- формирование центровых отверстий под задние центры токарных станков (угол центра стандарта DIN 332 — 60°),
- обеспечение идеального контакта детали с центром шпинделя и задней бабки.
3. Сверла с углом 30° (Специализированные)
Применяются для нестандартных задач:
- подготовки отверстий под конические развертки,
- создания острых фасок,
- работы со специфическим крепежом и посадочными местами.
Материалы изготовления
Центровочные сверла производятся из различных материалов, каждый из которых имеет свои преимущества:
1. Быстрорежущая сталь (HSS)
Традиционный материал для центровочных сверл:
- Преимущества: доступная цена, хорошая ударная вязкость,
- Недостатки: низкая износостойкость при работе с твердыми сплавами и закаленными сталями.
2. Твердый сплав (Carbide)
Новый стандарт точной обработки:
- Преимущества: высокая износостойкость, стабильность геометрии, возможность работы на высоких скоростях,
- Недостатки: хрупкость при ударных нагрузках (требует точной установки и отсутствия биения).
Важно! В каталоге GTMtool скоро появятся твердосплавные центровочные сверла серии DCC (Drill Carbide Centering). Модели из HSS будут добавлены позже.
Где применяются центровочные сверла
Центровочные сверла используются в любых операциях, где требуется высокая точность позиционирования:
- Подготовка под глубокое сверление: перед сверлением отверстий глубиной свыше 10×D создается направляющее отверстие для предотвращения увода инструмента.
- Обработка закаленных сталей: твердосплавные центровочные сверла обеспечивают точное позиционирование даже на закаленных поверхностях, где HSS не справляется.
- Токарная обработка: создание центровых отверстий для установки валов в центрах токарных станков.
- Сверление на станках с ЧПУ: центровка критически важна для автоматизированных процессов, где ошибки позиционирования приводят к браку всей партии.
Новые твердосплавные модели DCC от GTMtool
Скоро в каталоге GTMtool появятся твердосплавные центровочные сверла серии DCC с уникальной и максимально понятной маркировкой, которая четко указывает на все параметры инструмента:
Расшифровка маркировки: DCC0100-03-50-2D-90° GC5020
- DCC — Drill Carbide Centering (твердосплавное центровочное сверло),
- 0100 — диаметр режущей части (1.00 мм),
- 03 — диаметр хвостовика (3 мм),
- 50 — общая длина сверла (50 мм),
- 2D — соотношение рабочей длины к диаметру (2×D),
- 90° — угол при вершине (также будут доступны варианты 60° и 30°),
- GC5020 — марка твердого сплава с износостойким защитным покрытием.
Преимущества новых моделей:
- Точная геометрия — контроль угла заточки и диаметра на каждом этапе производства,
- Высокая стойкость — сплав GC5020 с покрытием обеспечивает ресурс в 5-7 раз выше, чем у HSS,
- Универсальность — наличие углов 90°, 60° и 30° закрывает 100% потребностей в центровке и подготовке отверстий,
- Простота выбора — маркировка позволяет мгновенно определить параметры инструмента без необходимости лезть в чертежи.
Как правильно выбрать центровочное сверло
При выборе инструмента учитывайте:
- Требуемый угол центрового отверстия
Для токарных центров берите 60°, для пилотных отверстий под сверление — 90°, под специфические конусы — 30°.
- Диаметр основного сверла
Диаметр центровочного сверла должен быть достаточным для создания надежной направляющей лунки, но не превышать диаметр основного инструмента.
- Материал заготовки
Для мягких металлов (алюминий, медь) можно использовать HSS, для твердых сплавов (сталь, нержавейка, титан) — только твердосплавные модели DCC.
- Глубина обработки
Для стандартных задач достаточно длины 2D-3D для максимальной стабильности и жесткости.
Рекомендации по эксплуатации
Для продления срока службы центровочных сверл соблюдайте:
- Правильные режимы резания: скорость резания 100-150 м/мин для твердосплавных моделей, подача 0.02-0.05 мм/об для точной обработки.
- Использование СОЖ: обязательно применяйте смазочно-охлаждающую жидкость для предотвращения перегрева и вымывания стружки.
- Проверка центровки: перед началом обработки убедитесь, что сверло перпендикулярно поверхности детали и отсутствует биение патрона.
- Контроль износа: не используйте сверла с видимыми сколами или затуплением режущей кромки — это приведет к браку пилотного отверстия.
Заключение
Центровочные сверла — незаменимый элемент в цепочке металлообработки. Новые твердосплавные модели DCC от GTMtool позволяют:
- достичь максимальной точности при подготовке отверстий,
- сократить время на переналадку оборудования,
- минимизировать брак и повысить качество продукции.
Скоро в каталоге: полная линейка твердосплавных центровочных сверл DCC с углами 90°, 60° и 30° и удобной маркировкой. Подготовьтесь к обновлению ассортимента и повысьте точность ваших операций!
Следите за обновлениями:
👉 Каталог сверл GTMtool
Твердосплавные модели DCC будут доступны в ближайшее время. Подпишитесь на рассылку, чтобы первыми узнать о поступлении.
 Динамометрические ключи
 Фрезерный инструмент
 Развёртки твердосплавные