Почему угол при вершине имеет решающее значение
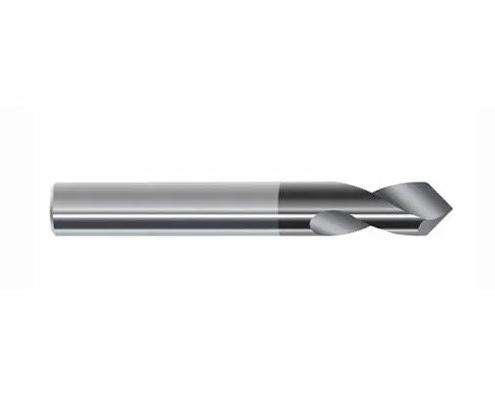
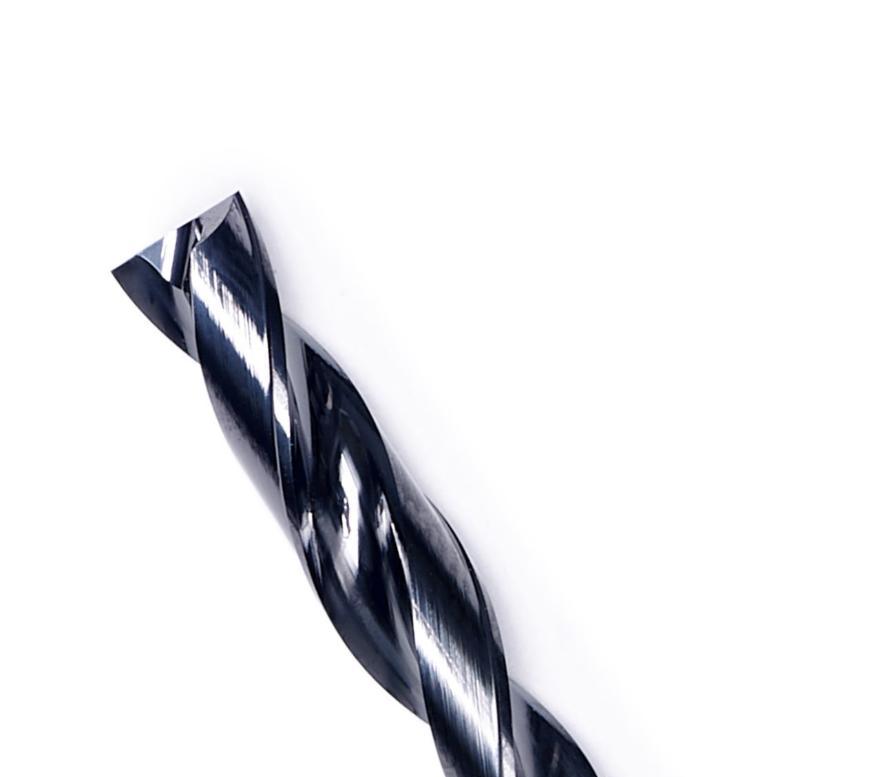
Геометрия режущей части сверла — это не просто вопрос стандартов, а фундаментальный параметр, определяющий физику процесса резания. Угол при вершине (2φ) влияет на три критических фактора:
- Осевая нагрузка (подача): чем тупее угол, тем выше усилие, требуемое для внедрения сверла в материал.
- Самозатачивание (центровка): способность сверла точно позиционироваться в точке входа без увода (так называемого «увода оси»).
- Формирование и отвод стружки: угол определяет ширину стружки и нагрузку на режущую кромку.
Неправильно выбранная геометрия приводит к быстрому износу, поломке твердосплавного сверла или браку отверстия.
Разбор основных углов при вершине
1. Угол 118° (Стандартная / Универсальная геометрия)
Классический угол, который чаще всего встречается на сверлах из быстрорежущей стали (HSS) и специализированных инструментах для цветных металлов.
Преимущества:
- Минимальная осевая нагрузка (легкое внедрение в материал).
- Отлично подходит для вязких и мягких материалов, где важно не «закусить» металл.
Недостатки:
- Плохое самозатачивание. Сверло с углом 118° склонно к уводу от заданной точки при врезании, поэтому требует обязательного использования центровочного сверла или кернения.
- Более слабая режущая кромка по сравнению с тупыми углами.
Применение: алюминий, медь, латунь, мягкие низкоуглеродистые стали, пластики.
2. Угол 135° (Самозатачивающаяся / Split Point)
Золотой стандарт для современной металлообработки на станках с ЧПУ. Практически все высокопроизводительные твердосплавные сверла GTMtool для обработки сталей имеют именно эту геометрию, часто дополненную сложной подточкой перемычки (web thinning).
Преимущества:
- Идеальное самозатачивание: сверло точно центрируется при врезании, что позволяет сверлить без предварительного кернения или засверливания.
- Снижение осевой силы: за счет подточки перемычки уменьшается площадь поперечной режущей кромки, которая не режет, а давит.
- Оптимальный баланс между прочностью кромки и легкостью резания.
Недостатки: сложнее перетачивать вручную (требуется специализированный станок с ЧПУ для заточки).
Применение: конструкционные и легированные стали (группа P), нержавеющие стали (группа M), жаропрочные сплавы.
3. Угол 140° (Усиленная / Для твердых материалов)
Более тупой угол, который делает вершину сверла максимально прочной и устойчивой к ударным нагрузкам и абразивному износу.
Преимущества:
- Максимальная прочность режущей кромки.
- Лучший отвод тепла от вершины (площадь контакта с материалом больше, тепло распределяется равномернее).
Недостатки: требует высокой жесткости станка и мощной подачи, так как осевая нагрузка значительно возрастает.
Применение: чугун (группа K), закаленные стали, титановые сплавы (группа S), абразивные композиты.
Как выбрать угол под группу материалов (ISO)
Для систематизации выбора используйте следующую матрицу соответствия углов и групп обрабатываемых материалов:
| Группа материала (ISO) |
Типичные материалы |
Рекомендуемый угол |
| P (Сталь) |
Углеродистые, легированные стали |
135° (с подточкой перемычки) |
| M (Нержавейка) |
AISI 304, 316, 12Х18Н10Т |
135° (обязательно острая кромка и подточка) |
| K (Чугун) |
Серый чугун, ВЧ, КЧ |
140° (иногда 118° для КЧ) |
| N (Цветные металлы) |
Алюминий, медь, латунь |
118° - 130° (для предотвращения закусывания) |
| S (Жаропрочные) |
Титан, инконель, хастеллой |
135° - 140° (в зависимости от твердости) |
Роль подточки перемычки (Web Thinning)
В современных твердосплавных сверлах угол при вершине неразрывно связан с геометрией поперечной режущей кромки (перемычки).
У стандартного сверла перемычка имеет отрицательный передний угол и фактически «давит» на материал, а не режет его. Это создает колоссальную осевую нагрузку. Подточка перемычки (X-образная, S-образная или ступенчатая) убирает этот негативный эффект. Именно поэтому сверло 135° с правильной подточкой входит в металл легче, чем сверло 118° с толстой перемычкой.
Типичные ошибки при выборе геометрии
- Использование 118° на станках с ЧПУ для стали. Приводит к уводу сверла, разбиванию отверстия и получению некруглого сечения.
- Применение 140° на маломощных станках. Высокая осевая нагрузка вызывает вибрации, шум и поломку шпинделя или инструмента.
- Сверление алюминия сверлом 140° без СОЖ. Тупой угол способствует налипанию вязкого алюминия на кромку (эффект наростообразования), что ведет к заклиниванию.
Заключение
Выбор угла при вершине — это поиск баланса между прочностью кромки и легкостью резания. Для универсальной металлообработки на современных станках безоговорочным лидером является геометрия 135° с подточкой перемычки. Она обеспечивает точность, снижает нагрузку на оборудование и продлевает срок службы инструмента.
В каталоге GTMtool все базовые твердосплавные сверла имеют оптимизированную геометрию 135°/140°, разработанную специально для эффективного сверления сталей, нержавейки и чугуна в условиях российского производства.
Подберите сверла с правильной геометрией для ваших задач:
👉 Каталог твердосплавных сверл GTMtool
 Динамометрические ключи
 Фрезерный инструмент
 Развёртки твердосплавные